

Вступ: Основна цінність і логіка вибору систем покриття титанового аноду
У галузі сучасної промислової електрохімії титанові аноди стали незамінними основними компонентами в багатьох критичних процесах завдяки їхнім чудовим характеристикам. Їх основна структура складається з титанової металевої підкладки, покритої одним або кількома шарами активних речовин зі специфічними електрокаталітичними властивостями, утворюючи унікальну систему покриття. Ця конструкція геніально поєднує високу механічну міцність і хорошу корозійну стійкість титанової підкладки з чудовою електрокаталітичною активністю матеріалу покриття, що дозволяє титановому аноду працювати стабільно та ефективно в різних суворих електрохімічних середовищах.
Різні системи покриття, такі як Ru-Ir, Ir-Ta та Pt, демонструють значні відмінності у складі, мікроструктурі та макроскопічних властивостях. Ці відмінності безпосередньо визначають їх застосовність у різних промислових сценаріях. Наприклад, покриття Ru-Ir демонструють надзвичайно низький перенапруження в реакціях виділення хлору та можуть ефективно каталізувати окислення іонів хлориду для утворення газоподібного хлору, тому широко використовуються в галузях, де потрібне велико-виробництво хлору, наприклад хлор-лужна промисловість і дезінфекція води. Покриття Ir-Ta, з іншого боку, демонструють чудову стабільність в умовах реакції сильної кислоти, високої температури та виділення кисню, і часто використовуються в процесах гальванопластики та електрохімічної обробки з високими вимогами до стабільності анода, таких як електролітичне виробництво мідної фольги та анодування алюмінієвої фольги. Незважаючи на те, що платинові покриття відносно високі, вони мають надзвичайно високу електрокаталітичну активність і хімічну стабільність, відіграючи ключову роль у -додатках високого класу із суворими вимогами до продуктивності електродів і чутливості до низької вартості, таких як паливні елементи з протонообмінною мембраною (PEMFC) і -електронне гальванічне покриття високого рівня.

Зіштовхнувшись із таким різноманітним асортиментом систем покриття, для багатьох інженерів і керівників-підприємств, які приймають рішення, важливо вибрати найбільш відповідне покриття титанового аноду для конкретних промислових застосувань. Це передбачає не лише глибоке-розуміння технічних характеристик різних систем покриття, але також вимагає всебічного розгляду конкретних умов експлуатації сценаріїв застосування, таких як вплив складу електроліту, температури, щільності струму, робочої напруги та інших факторів на продуктивність і термін служби анода. У той же час різні групи споживачів мають значні відмінності у своїх потребах у системах покриття титанового аноду через варіації в їхніх галузях, сценаріях застосування та сферах діяльності.
Метою цієї статті є систематичний аналіз технічних характеристик, застосовних сценаріїв і стратегій вибору поширених систем покриття, таких як Ru-Ir, Ir-Ta та Pt, у відповідь на типові потреби шести вищевказаних груп клієнтів. Завдяки -поглибленому аналізу ефективності різних систем покриття в різних умовах експлуатації та поєднанню практичних прикладів застосування, він надає наукові та практичні пропозиції щодо вибору для кожної групи клієнтів, допомагаючи користувачам приймати більш обґрунтовані та обґрунтовані рішення, коли вони стикаються зі складними потребами промислового застосування, тим самим повною мірою враховуючи переваги систем покриття титанового аноду та покращуючи ефективність, якість і стійкість промислового виробництва.
I. Системи основних покриттів: характеристики та хімічні основи
Вибір системи покриття — це, по суті, пошук оптимального балансу між активністю, стабільністю та вартістю на основі каталітичних вимог цільової електрохімічної реакції (наприклад, виділення кисню або хлору) та корозійної активності електроліту.
| Система покриття | Основні оксиди | Типове атомне співвідношення | Первинна електрохімічна реакція | Ключові характеристики | Оптимальне середовище застосування |
|---|---|---|---|---|---|
| Серія Ru-Ir (розвиток хлору-) | RuO₂, IrO₂ | Ru:Ir=3:7 до 7:3 | Реакція виділення хлору (CER) | Дуже низький потенціал виділення хлору (<1.13V), high catalytic activity, relatively manageable cost. | Хлорид{0}}іонні середовища (розсіл, морська вода, HCl) |
| Серія Ir-Ta (розвиток-кисню) | IrO₂, Ta₂O5 | Ir:Ta=7:3 до 3:7 | Реакція виділення кисню (OER) | Відмінна стабільність OER в кислому середовищі; покриття міцне і довговічне. | Кислі, сильно окисні середовища (сірчана кислота, азотна кислота, PEM електроліз) |
| Платинове (Pt) покриття | Pt (металевий стан) | -- | OER / CER (універсальний) | Найкраща провідність, низька перенапруга, але чисте Pt покриття може легко руйнуватися під час інтенсивного виділення кисню. | Низько{0}}точна гальваніка, дослідження, спеціальний високо{1}}електрохімічний синтез |
| Багато-компонентні композитні покриття | Ru-Ir-Ta, Ru-Ir-Pt-Ti тощо. | Налаштовується за потреби | OER / CER (розширений) | Балансує властивості за допомогою легування елементів.Та збільшує тривалість життя, Pt пригнічує побічні реакції. | Важкі умови експлуатації (висока температура, висока щільність струму, складні середовища) |
Наукова природа пошкодження покриття:Пошкодження всіх покриттів виникає внаслідок електрохімічного розчинення активних компонентів або утворення не-активних оксидів (таких як TiO₂), що призводить до «пасивації». Таким чином, вибір сумісного покриття означає вибір шляху з найнижчою швидкістю відмови.
II. Інженери із захисту від корозії/катодного захисту (особа A): адаптація до навколишнього середовища та довгострокові-захисні рішення
(I) Порівняння типових систем покриття та адаптація до середовища
1. Ru{1}}Ir покриття: економічно-вибір для ґрунту та бетону

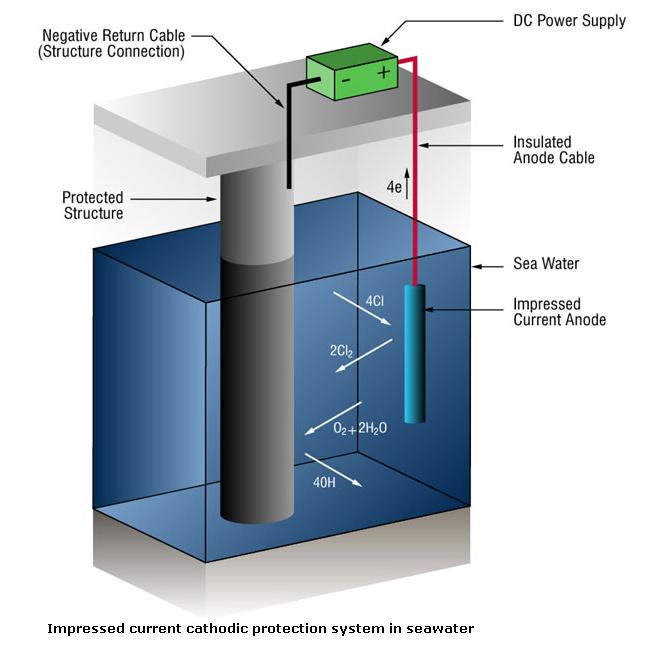
Ru-Ir-покриття – це широко використовувана система покриття в системах катодного захисту заглиблених трубопроводів і бетонних конструкцій. Його склад в основному включає оксиди рутенію (Ru) та іридію (Ir), з титаном як субстратом для перенесення цих активних речовин. На мікрорівні покриття Ru-Ir має унікальну кристалічну структуру та розподіл елементів, що надає йому чудових характеристик у нейтральних та слабколужних середовищах.
У ґрунті та бетоні покриття Ru-Ir демонструє численні переваги. По-перше, він має низький надпотенціал виділення хлору, що може ефективніше каталізувати окислення іонів хлориду для утворення газоподібного хлору, забезпечуючи таким чином достатню кількість електронів для катодного захисту та запобігання корозії металу. У катодному захисті заглиблених трубопроводів ґрунт зазвичай містить певну кількість іонів хлориду. Характеристика покриття Ru-Ir із низьким потенціалом виділення хлору дозволяє йому швидко реагувати, створювати ефективне електричне поле катодного захисту та запобігати корозії металів трубопроводів.
По-друге, структура покриття Ru-Ir може ефективно перешкоджати пасивації титанової підкладки. Під час тривалого-користування титанова підкладка може утворювати пасивну плівку в певних середовищах, що призводить до зниження ефективності анода. Однак покриття Ru-Ir може підтримувати активність титанової підкладки завдяки власним електрохімічним реакціям, забезпечуючи, щоб анод завжди був у хорошому робочому стані. Ця характеристика має вирішальне значення для забезпечення довгострокової-стабільності системи катодного захисту.
З точки зору практичного застосування, у середовищах із низьким питомим опором ґрунту проектну густину струму титанових анодів із покриттям Ru-Ir потрібно вибирати в помірному діапазоні, щоб забезпечити стабільну роботу анода та термін служби покриття. У поширених випадках застосування, пов’язаних із родовищами нафти та газу Близького Сходу, система катодного захисту для нижньої пластини резервуара для зберігання використовувала титанові аноди з покриттям Ru-Ir. Перед використанням швидкість корозії нижньої пластини резервуара для зберігання була відносно високою, що серйозно впливало на безпеку та термін служби резервуара для зберігання. Після застосування анодів Ru-Ir швидкість корозії може бути значно зменшена, що може ефективно подовжити термін служби резервуара для зберігання та зменшити витрати на технічне обслуговування та потенційну загрозу безпеці. Це повністю підтверджує ефективну захисну дію покриття Ru-Ir на металеві конструкції в грунтових середовищах.
2. Покриття Ir-Ta: «Елітна стійкість до корозії» для морських середовищ і середовищ із високим-сольовим вмістом

Покриття Ir-Ta в основному складається з оксидів іридію (Ir) і танталу (Ta), а також з титаном як підкладкою. Це покриття відрізняється від покриття Ru-Ir кристалічною структурою та елементним складом, що надає йому унікальну корозійну стійкість у морському середовищі та середовищі з високим-солями.
У морській воді та середовищі з високою концентрацією іонів хлориду покриття Ir-Ta демонструє чудову стабільність. Його швидкість корозії надзвичайно низька, головним чином завдяки високому потенціалу виділення кисню. При такому високому потенціалі реакції окислення на поверхні анода менш імовірні, що дозволяє уникнути окисного руйнування анода. У сучасній системі катодного захисту морських платформ висока корозійна активність морської води та складне електрохімічне середовище висувають надзвичайно високі вимоги до анодів. Покриття Ir-Ta може підтримувати стабільний робочий стан у таких середовищах, забезпечуючи надійний катодний захист сталевих конструкцій платформи.
Крім того, висока стабільність покриття Ir-Ta також відображається в його здатності протистояти різноманітним агресивним речовинам у морській воді та середовищі з високим-солями. Наприклад, такі компоненти, як іони сульфату та магнію в морській воді, можуть роз’їдати анод за певних умов, але покриття Ir-Ta може ефективно протистояти цій корозії та забезпечити довгострокову-працездатність анода.
Під час розробки та використання титанових анодів із покриттям Ir-Ta слід звернути увагу на деякі ключові параметри. Відстань між анодами має бути достатньою, щоб забезпечити рівномірний розподіл струму та уникнути нерівномірної роботи анода, спричиненої надмірним або недостатнім місцевим струмом. Товщина покриття має відповідати певним стандартам, що також є важливим фактором для забезпечення -довгострокової стабільності анода. Більш товсте покриття може забезпечити кращий захист і зменшити ерозію титанової підкладки електролітом. У практичних застосуваннях довгостроковий-моніторинг виявив, що титанові аноди з Ir-Ta покриттям, розроблені відповідно до розумних параметрів, можуть гарантувати, що довгострокові-коливання потенціалу знаходяться в межах стабільного діапазону, забезпечуючи стабільний вихід потенціалу для системи катодного захисту та забезпечуючи безпеку металевих конструкцій. Наприклад, для катодного захисту фундаментних конструкцій деяких європейських морських вітрових електростанцій використовуються титанові аноди з Ir-Ta покриттям. Після багатьох років моніторингу роботи анода продуктивність стабільна, а коливання потенціалу завжди в межах допустимого діапазону, що може ефективно захистити фундаментні конструкції вітрових електростанцій від корозії морської води.
(II) Розробка ключових технічних параметрів і методи перевірки
Окрім вибору відповідної системи покриття, інженерам із захисту від корозії та катодного захисту також необхідно провести науковий проект ключових технічних параметрів (таких як термін служби, щільність струму, товщина покриття) титанових анодів і суворо перевірити довгострокову -працездатність, щоб переконатися, що аноди відповідають фактичним інженерним потребам. Нижче буде зосереджено на представленні моделі розрахунку терміну служби та довго{2}}методах перевірки ефективності.
1. Модель розрахунку терміну служби: Термін служби титанових анодів в основному визначається витратою активних компонентів в покритті. На основі закону електролізу Фарадея можна вивести модель розрахунку терміну служби титанових анодів: Термін служби (роки)=(Загальна маса активних речовин у покритті × постійна Фарадея) / (Щільність струму × Площа поверхні анода × Коефіцієнт перетворення часу × Валентний стан активних речовин). Серед них загальна маса активних речовин у покритті=Навантаження покриття (г/㎡) × площа поверхні анода (㎡); Стала Фарадея 96485C/моль; коефіцієнт перетворення часу становить 365×24×3600 (перетворення секунд у роки); стан валентності активних речовин (таких як Ru⁴+, Ir4+) зазвичай дорівнює 4. Наприклад, для титанового анода з покриттям Ru-Ir із навантаженням покриття 5 г/м², площею поверхні анода 1 м² і робочою густиною струму 8 А/м² розрахований термін служби становить (5×1×96485)/(8×1×365×24×3600×4) ≈ 18 років. Ця модель може стати науковою основою для вибору та проектування титанових анодів у техніці, але слід зазначити, що на фактичний термін служби впливатимуть такі фактори, як однорідність покриття, склад електроліту та коливання робочого струму, тому при проектуванні необхідно враховувати відповідні запаси міцності (зазвичай у 1,2-1,5 рази більше розрахункового терміну служби).
2.-Метод довгострокової перевірки продуктивності: щоб забезпечити довгострокову-стабільність титанових анодів у фактичних робочих середовищах, необхідно провести-довгострокову перевірку ефективності за допомогою прискорених випробувань на корозію та-випробувань на місці захоронення. Прискорене випробування на корозію моделює суворе робоче середовище (наприклад, високу температуру, високу концентрацію електроліту, високу щільність струму) у лабораторії та оцінює закон зниження ефективності анода за короткий час. Наприклад, випробування на прискорену корозію за допомогою сольового туману (відповідно до стандарту ASTM B117) може моделювати морське середовище з високим-сольовим вмістом і спостерігати за змінами зовнішнього вигляду покриття, потенціалу та швидкості корозії анода через певний період часу; випробування прискореним електролізом може моделювати довгостроковий-робочий стан анода за проектної щільності струму та оцінювати термін служби анода шляхом вимірювання швидкості споживання активних компонентів у покритті. Випробування на -закопування на місці передбачає закопування титанового анода в фактичне робоче середовище (наприклад, у ґрунт або морську воду на місці проекту), а також регулярне відстеження та моніторинг потенціалу анода, вихідного струму та цілісності покриття (наприклад, кожні 6 місяців, 1 рік, 3 роки). Випробування-на місці може найточніше відобразити ефективність анода в реальному середовищі. Загалом потрібно, щоб потенційна швидкість розпаду анода після 3 років-експлуатації на місці була меншою ніж 5%/рік, а покриття не мало очевидного відшаровування, тріщин або корозії, що можна вважати таким, що відповідає довгостроковим-вимогам ефективності. Крім того, під час процесу перевірки також необхідно визначити склад електроліту навколо анода, щоб уникнути накопичення шкідливих іонів (таких як іони фтору), які можуть прискорити корозію титанової підкладки.
|
Система покриття |
Застосовне середовище |
Основні показники ефективності |
Ключові параметри конструкції |
Переваги |
|
Ru-Ir покриття |
Нейтральний або слаболужний ґрунт, бетонне середовище (питомий опір ґрунту менше або дорівнює 50 Ом·м) |
Перенапруга виділення хлору Менше або дорівнює 0,15 В; швидкість корозії Менше або дорівнює 0,01 мм/рік; діапазон коливань потенціалу Менше або дорівнює 10 мВ |
Навантаження на покриття 5-12 г/м²; робоча щільність струму 2-10A/㎡; товщина покриття 10-15мкм |
Висока економічна-ефективність; чудова каталітична активність виділення хлору; може перешкоджати пасивації титанової підкладки; підходить для більшості сценаріїв катодного захисту ґрунту та бетону |
|
Покриття Ir-Ta |
Marine environment, high-salt environment (chloride ion concentration >30 000 ppm)
|
Потенціал виділення кисню Більший або дорівнює 1,6 В; швидкість корозії менше або дорівнює 0,005 мм/рік; діапазон коливань потенціалу Менше або дорівнює 5 мВ |
Навантаження на покриття 8-15 г/м²; робоча щільність струму 5-15A/㎡; товщина покриття 15-20мкм |
Надзвичайно сильна стійкість до корозії; висока стабільність у-середовищі з високим вмістом солі; може протистояти впливу хвиль і прикріпленню морських організмів; довгий термін служби |
III. Інженери-технологи гальванопластики/друкованої плати/мідної фольги (Persona B): стратегії контролю точності та оптимізації ефективності
(I) Основний вплив систем покриття на якість покриття
Для інженерів-технологів гальванічного покриття/друкованих плат/мідної фольги основною вимогою є забезпечення однорідності та консистенції гальванічного шару, підвищення ефективності гальванічного покриття та виходу продукту та водночас виконання вимог щодо захисту навколишнього середовища виробничого процесу. Ефективність покриття титанового анода безпосередньо впливає на розподіл струму під час процесу гальванічного покриття, каталітичну активність електродної реакції та чистоту гальванічного шару, таким чином визначаючи якість кінцевого гальванічного продукту. Далі буде зосереджено аналіз впливу двох типових систем покриття (композитне покриття Ru-Ir-Ta та покриття Pt) на якість гальванічного покриття та сценарії їх застосування.
1. Композитне покриття Ru-Ir-Ta: гарантія однорідності для гальванічного покриття високої-щільності

У -сценаріях гальванічного покриття високої щільності, таких як вертикальне безперервне гальванічне покриття друкованих плат (VCP) і електролітичне виробництво мідної фольги, вимоги до однорідності гальванічного шару є надзвичайно суворими. Наприклад, ширина лінії тонких ліній друкованої плати зазвичай менше 50 мкм, і похибка товщини гальванічного шару повинна контролюватися в межах ±5%; однорідність товщини електролітичної мідної фольги (особливо ультра-мідної фольги товщиною менше або дорівнює 12 мкм) безпосередньо впливає на її міцність на розрив і електропровідність. Композитне покриття Ru-Ir-Ta – це потрійне оксидне покриття, що складається з оксиду рутенію, оксиду іридію та оксиду танталу. Він має характеристики рівномірного розподілу струму, високої каталітичної активності та гарної стабільності, що може ефективно гарантувати однорідність гальванічного шару в сценаріях гальванічного покриття з високою-щільністю.
Причина, чому композитне покриття Ru-Ir-Ta може досягти рівномірного розподілу струму, полягає в тому, що його унікальна нанорозмірна структура меж зерен може зменшити опір поверхні електрода та зробити струм рівномірно розподіленим по всій поверхні електрода, таким чином уникаючи «ефекту краю» (явище, коли густина струму на краю заготовки вища, ніж у середині, що призводить до нерівномірної товщини гальванічного покриття). шар), який легко виникнути в традиційному гальванічному покритті. У той же час компоненти Ru та Ir у покритті забезпечують високу електрокаталітичну активність, яка може прискорити швидкість реакції електрода, підвищити ефективність гальванічного покриття та скоротити час гальванічного покриття; Компонент Ta підвищує стабільність покриття, запобігає розчиненню покриття під час процесу гальванічного нанесення та забезпечує чистоту гальванічного шару. У фактичному виробництві ліній PCB VCP використання титанових анодів з композитним покриттям Ru-Ir-Ta може контролювати похибку товщини гальванічного шару тонких ліній PCB в межах ±3%, а коефіцієнт виходу продукції збільшується більш ніж на 10% порівняно з традиційними свинцевими анодами. У виробництві електролітичної мідної фольги титановий анод із композитним покриттям Ru-Ir-Ta може зменшити шорсткість поверхні мідної фольги (Ra менше або дорівнює 0,3 мкм) і покращити рівномірність товщини мідної фольги, що відповідає вимогам високоякісних-електронних продуктів до якості мідної фольги.
2. Платівкове покриття: гальванічне покриття дорогоцінних металів і рішення для заміни твердого хрому

У сценаріях гальванічного покриття дорогоцінних металів (таких як золоте покриття, родіювання) і заміни твердого хрому вимоги до чистоти гальванічного шару та захисту навколишнього середовища надзвичайно високі. Нанесення гальванічного покриття з дорогоцінних металів широко використовується в-електронних компонентах (таких як роз’єми, інтегральні схеми) і точних інструментах. Гальванічний шар повинен мати високу чистоту, хорошу електропровідність і стійкість до корозії; тверде хромування часто використовується для обробки поверхонь механічних частин (таких як гідравлічні циліндри, поршневі штоки) для покращення зносостійкості та твердості деталей, але традиційне тверде хромування використовує свинцеві аноди, які створюють -свинцеві стічні води та відпрацьовані гази, спричиняючи серйозне забруднення навколишнього середовища та не відповідаючи поточним стандартам захисту навколишнього середовища (таким як RoHS, REACH). Титанові аноди з платиновим покриттям стали ідеальним вибором для цих сценаріїв завдяки своїй високій хімічній стабільності та чудовій електрокаталітичній активності.
Pt покриття — це покриття з благородного металу, отримане шляхом фізичного осадження з парової фази (PVD) або хімічного осадження з парової фази (CVD) на титанову підкладку. Він має надзвичайно високу хімічну інертність і не розчиняється та не вступає в реакцію під час процесу гальванічного покриття, таким чином забезпечуючи чистоту гальванічного шару. Під час гальванічного нанесення дорогоцінних металів титановий анод з Pt-покриттям може уникнути спільного -осадження іонів домішок (таких як іони свинцю, іони заліза) у гальванічному шарі, гарантуючи, що чистота гальванічного шару дорогоцінного металу становить більше або дорівнює 99,99%. У процесі заміни твердого хрому (наприклад, тривалентного хромування) титановий анод з платиновим покриттям може замінити традиційний свинцевий анод, усунути забруднення свинцем і відповідати вимогам захисту навколишнього середовища. У той же час покриття Pt має високу електрокаталітичну активність для реакції окислення електроліту, що може знизити напругу в резервуарі процесу гальванічного покриття, зменшити споживання енергії більш ніж на 15% порівняно з традиційними свинцевими анодами та підвищити ефективність гальванічного покриття. Наприклад, у виробничій лінії тривалентного хромування виробника автомобільних деталей використання титанових анодів з платиновим покриттям не тільки відповідає стандартам викидів захисту навколишнього середовища, але також забезпечує зносостійкість шару тривалентного хромування на рівні традиційного твердого хромування, а ефективність виробництва підвищується на 20%.
(II) Конструкція конструкції та узгодження параметрів процесу
Щоб повною мірою використати переваги системи покриття, інженери-технологи гальванічного покриття/друкованої плати/мідної фольги також повинні виконати розумний структурний проект титанових анодів і науково узгодити параметри процесу. Нижче буде зосереджено увагу на виборі структури анода (сітка, пластина) і товщини, а також на досвіді значення навантаження покриття.
1. Вибір структури і товщини анода: структуру та товщину анода необхідно визначати відповідно до конкретного процесу гальванічного покриття та характеристик заготовки. У виробництві електролітичної мідної фольги часто використовуються сітчасті аноди (зазвичай з розміром осередків 20-50 меш). Сітчаста структура може забезпечити плавну циркуляцію електроліту, зменшити концентраційну поляризацію поверхні електрода та забезпечити однорідність товщини мідної фольги; товщина сітчастого анода зазвичай становить 0,8-1,2 мм, що може збалансувати механічну міцність і електропровідність анода. У вертикальній безперервній гальванізації друкованих плат часто використовують пористі титанові пластинчасті аноди (пористість 30-50%). Пориста структура може збільшити питому поверхню анода, покращити рівномірність розподілу струму та уникнути "ефекту краю" плати PCB; товщина анода пористої титанової пластини зазвичай становить 2-3 мм, що може забезпечити стабільність анода під час тривалого високошвидкісного гальванічного покриття. У гальваніці дорогоцінних металів через високу вартість Pt-покриття часто використовують листові аноди товщиною 1-2 мм, щоб зменшити кількість використовуваної Pt, а поверхню анода полірують для покращення рівномірності розподілу струму.
2. Значення досвіду завантаження покриття: Навантаження на покриття є важливим параметром, що впливає на термін служби та електрокаталітичну активність титанових анодів. Різні процеси гальванічного покриття мають різні вимоги до навантаження покриття. Наприклад, у процесі гальваніки PCB VCP навантаження композитного покриття Ru-Ir-Ta зазвичай становить 8-12g/㎡. Якщо навантаження занадто низьке, термін служби анода буде скорочений; якщо навантаження занадто високе, вартість буде збільшена, і це може вплинути на однорідність поточного розподілу. У процесі виробництва електролітичної мідної фольги навантаження композитного покриття Ru-Ir-Ta зазвичай становить 12-15 г/м², щоб відповідати вимогам тривалої роботи з високою щільністю струму (15-20 А/м²). У процесі гальванічного нанесення дорогоцінних металів навантаження платинового покриття зазвичай становить 0,5-1 г/м². Завдяки високій каталітичній активності Pt невелика кількість завантаження може відповідати вимогам гальванічного покриття, а занадто високе завантаження значно збільшить вартість. Слід зазначити, що навантаження покриття необхідно узгоджувати з робочою щільністю струму. Як правило, чим вища робоча щільність струму, тим вище необхідне навантаження на покриття, щоб забезпечити термін служби анода.
|
Система покриття
|
Основні сценарії застосування |
Вплив на покриття/процес |
Вимоги до проектування конструкції |
Основні переваги |
|
Композитне покриття Ru-Ir-Ta |
Вертикальна безперервна гальванопластика друкованих плат (VCP), електролітичне виробництво мідної фольги, тонке гальванічне покриття |
Забезпечити рівномірний розподіл струму; зменшити похибку товщини покриття (менше або дорівнює ±3%); покращити ефективність гальванопластики (збільшити на 10-20%); зменшити шорсткість покриття (Ra менше або дорівнює 0,3 мкм) |
Гальванопластика друкованої плати: пориста титанова пластина (пористість 30-50%), товщина 2-3 мм; електролітична мідна фольга: сітчастий анод (розмір осередків 20-50 меш), товщина 0,8-1,2 мм; навантаження на покриття 8-15 г/м² |
Відмінна рівномірність розподілу струму; висока каталітична активність; хороша стійкість; підходить для сценаріїв гальванічного покриття високої-щільності; висока економічна-ефективність |
|
Pt покриття |
Гальванічне покриття дорогоцінних металів (позолота, родування), заміна твердого хрому (тривалентне хромування) |
Забезпечити високу чистоту гальванічного шару (більше або дорівнює 99,99%); усунути забруднення свинцем (відповідати стандартам RoHS/REACH); зменшити напругу бака (економія енергії на 15-20%) |
Листовий анод товщиною 1-2 мм; полірування поверхні; навантаження покриття 0,5-1 г/м²; Процес підготовки PVD/CVD |
Надзвичайно висока хімічна стійкість; відсутність розчинення при гальваніці; захист навколишнього середовища та відповідність; висока електрокаталітична активність; підходить для-сценаріїв гальванічного покриття |
IV. Інженери з очищення води/EDI/функціональні системи водопостачання (персона C): рішення для-балансу ефективності виробництва та відповідності нормативним вимогам
(I) Ключові моменти для вибору покриття в сценаріях дезінфекції та очищення
Для інженерів водопідготовки/EDI/функціональних систем водопостачання основною вимогою є реалізація ефективної дезінфекції або очищення води, забезпечення відповідності якості стічної води відповідним національним стандартам (таким як GB 5749《Стандарт охорони здоров’я питної води Express, GB/T 11446《Electronic Grade Quality Standard Express), і в той же час контроль за споживанням енергії та експлуатаційними витратами системи очищення води. Ефективність покриття титанового анода безпосередньо впливає на ефективність процесу очищення води (наприклад, ефективність виробництва хлору, ефективність видалення іонів), рівень споживання енергії та безпеку якості води. Далі буде зосереджено на аналізі ключових моментів вибору покриття за двома типовими сценаріями (дезінфекція та підготовка надчистої води EDI) та застосування відповідних систем покриття (покриття Ru-Ir-Sn і покриття Ir{-Ta).
1. Покриття Ru-Ir-Sn: Еталонний показник ефективності для генераторів гіпохлориту натрію

Генератори гіпохлориту натрію широко використовуються для дезінфекції питної води, дезінфекції води в плавальних басейнах, дезінфекції лікарняних стічних вод та інших сценаріїв. Їх основний принцип полягає в електролізі розчину хлориду натрію для отримання гіпохлориту натрію (дезінфікуючого засобу широкого-спектру) через титанові аноди. Для цього сценарію ключовими вимогами до системи покриття є висока ефективність виділення хлору, низьке споживання енергії та відсутність вторинного забруднення (наприклад, розчинення іонів важких металів). Композитне покриття Ru-Ir-Sn – це потрійне оксидне покриття, що складається з оксиду рутенію, оксиду іридію та оксиду олова, яке є еталоном ефективності для генераторів гіпохлориту натрію.
Компоненти Ru-Ir у покритті Ru-Ir-Sn мають високу електрокаталітичну активність для реакції виділення хлору, яка може ефективно каталізувати окислення іонів хлориду в розчині хлориду натрію з утворенням газоподібного хлору, а потім реагувати з водою з утворенням гіпохлориту натрію. Ефективність виділення хлору покриттям Ru-Ir-Sn може досягати понад 95%, що значно вище, ніж у традиційних графітових анодів (близько 70%). Компонент Sn у покритті може підвищити стабільність покриття, зменшити швидкість розчинення покриття та уникнути вторинного забруднення якості води, викликаного розчиненням іонів важких металів (таких як Ru, Ir). У той же час покриття Ru-Ir-Sn має низький потенціал виділення хлору, що може зменшити напругу електролізу генератора гіпохлориту натрію, зменшити споживання енергії більш ніж на 20% порівняно з традиційними графітовими анодами та значно знизити експлуатаційні витрати системи очищення води. У фактичному застосуванні великомасштабної-станції очищення питної води використання титанових анодів із покриттям Ru-Ir-Sn у генераторах гіпохлориту натрію може зробити залишковий вміст хлору у стічній воді стабільним на рівні 0,3-0,5 мг/л (відповідає стандартам GB 5749), а одиничне споживання енергії для виробництва хлору становить лише 2,5 кВт·год/кг Cl₂, що набагато нижче середнього національного рівня (3,5 кВт·год/кг Cl₂). Крім того, покриття Ru-Ir-Sn може адаптуватися до коливань концентрації розчину хлориду натрію (5-20%) і температури (5-40 градусів) у фактичному процесі очищення води, забезпечуючи стабільну роботу генератора гіпохлориту натрію.
2. Покриття Ir-Ta: дизайн сумісності для модулів EDI

Технологія EDI (електродеіонізація) є ключовою технологією для приготування над-чистої води (провідність менше або дорівнює 0,1 мкСм/см) і широко використовується в напівпровідниковій, електронній, фармацевтичній та інших галузях промисловості. Основним компонентом системи EDI є модуль EDI, який реалізує глибоке видалення іонів у воді за допомогою спільної дії іонообмінної смоли та електричного поля. Титанові аноди є важливими компонентами модуля EDI, які забезпечують електричне поле, необхідне для реакції іонного обміну. Для цього сценарію ключовими вимогами до системи покриття є висока стабільність у процесі електролізу, відсутність розчинення іонів домішок і хороша сумісність з модулем EDI. Покриття Ir-Ta стало першим вибором для модулів EDI завдяки своїй надзвичайно високій хімічній стабільності та стабільності виділення кисню.
У модулі EDI титановий анод має працювати в -водяному середовищі високої чистоти (провідність менше або дорівнює 10 мкСм/см) і високої інтенсивності електричного поля протягом тривалого часу. Покриття Ir-Ta має надзвичайно високий потенціал виділення кисню та хімічну стабільність, що дозволяє уникнути розчинення покриття під час процесу електролізу, гарантує відсутність іонів домішок (таких як Ir, Ta) у над-чисту воду та відповідає вимогам якості води електронного рівня (GB/T 11446). У той же час покриття Ir-Ta має стабільні показники виділення кисню, що може підтримувати стабільну робочу напругу під час тривалої-роботи модуля EDI, уникати коливань інтенсивності електричного поля та забезпечувати ефективність видалення іонів модуля EDI. При розробці титанового анода з покриттям Ir-Ta для модулів EDI також необхідно звернути увагу на сумісність із структурою потокового каналу основних брендів модулів EDI (таких як GE, Siemens), забезпечуючи ідеальне встановлення анода в модулі та рівномірний розподіл струму. У фактичному застосуванні системи підготовки ультра-чистої води на фабриці напівпровідників використання титанових анодів із покриттям Ir-Ta в модулях EDI може зробити провідність виробленої ультра-чистої води стабільною на рівні менше або дорівнює 0,06 мкСм/см, а модуль EDI стабільно працював більше 5 років, не потребуючи обслуговування, що значно зменшує експлуатаційні витрати системи ультра-чистої води.
(II) Безпека якості води та відповідність нормативним вимогам
Для інженерів водопідготовки/EDI/функціональних систем водопостачання безпека якості води є головним пріоритетом, і необхідно суворо переконатися, що процес очищення води відповідає відповідним національним і промисловим стандартам. Далі буде зосереджено на запровадженні заходів контролю осадження іонів металу та методів оптимізації споживання енергії, щоб допомогти інженерам усвідомити баланс між ефективністю очищення води та безпекою якості води та забезпечити відповідність нормативним вимогам.

1. Заходи боротьби з осадженням іонів металів: Осадження іонів металів (таких як Ru, Ir, Ta, Pt) з покриттів титанового анода є одним із основних факторів, що впливають на безпеку якості води. Щоб контролювати осадження іонів металу, спочатку необхідно вибрати систему покриття з високою стабільністю та низькою швидкістю розчинення (наприклад, покриття Ru-Ir-Sn, покриття Ir-Ta). По-друге, необхідно суворо контролювати якість покриття в процесі виробництва титанових анодів, наприклад, забезпечувати однорідність і компактність покриття, уникати дефектів покриття (таких як точкові отвори, тріщини), які можуть призвести до прискореного розчинення. Крім того, необхідно регулярно виявляти вміст іонів металів у стічних водах під час роботи системи водопідготовки. Наприклад, у сценаріях дезінфекції питної води вміст іонів важких металів (таких як Ru, Ir) у стічній воді слід контролювати нижче 0,001 мг/л (відповідає стандартам GB 5749); у електронних сценаріях приготування над-чистої води вміст іонів металів слід контролювати нижче 1ppt (відповідає стандартам GB/T 11446). Методи виявлення можуть використовувати мас-спектрометрію з індуктивно пов’язаною плазмою (ICP-MS) для точного вимірювання. Якщо вміст іонів металу перевищує норму, необхідно вчасно перевірити цілісність покриття титанового анода і при необхідності замінити анод.
2. Методи оптимізації енергоспоживання: Споживання енергії є важливою частиною експлуатаційних витрат системи очищення води. Оптимізація енергоспоживання титанових анодів може ефективно знизити експлуатаційні витрати. Основні методи оптимізації енергоспоживання включають: (1) Вибір системи покриття з низьким перенапруженням (такого як покриття Ru-Ir-Sn для виділення хлору, покриття Ir-Ta для виділення кисню), яка може зменшити напругу електролізу та таким чином зменшити споживання енергії. (2) Оптимізація структури та компонування титанових анодів, наприклад використання пористих анодів для збільшення питомої площі поверхні анода, зменшення щільності струму на поверхні анода та зменшення перенапруги. (3) Контроль робочих параметрів системи водопідготовки, таких як оптимізація концентрації електроліту (наприклад, концентрації розчину хлориду натрію в генераторах гіпохлориту натрію), температури та швидкості потоку, щоб забезпечити роботу системи в оптимальних робочих умовах. (4) Регулярно очищайте поверхню титанових анодів, щоб видалити бруд і накип на поверхні, уникати підвищення опору поверхні анода та забезпечити стабільну роботу анода. Наприклад, на муніципальній очисній станції після оптимізації структури титанових анодів із покриттям Ru-Ir-Sn і робочих параметрів одиничне енергоспоживання системи дезінфекції зменшено на 25%, а річна вартість енергозбереження становить понад 1 мільйон юанів.
|
Система покриття |
Основні сценарії застосування |
Ключові параметри продуктивності |
Індикатори відповідності |
Переваги |
|
Ru-Ir-Sn покриття |
Генератори гіпохлориту натрію, дезінфекція питної води, дезінфекція води в басейнах, дезінфекція лікарняних стічних вод |
Ефективність виділення хлору Більше або дорівнює 95%; енергоспоживання одиниці виробництва хлору Менше або дорівнює 2,5 кВт·год/кг Cl₂; Швидкість розчинення покриття Менше або дорівнює 0,001 мг/(л·год) |
Якість стічної води відповідає GB 5749; вміст іонів важких металів Менше або дорівнює 0,001 мг/л; відсутність вторинного забруднення |
Висока ефективність виділення хлору; низьке енергоспоживання; хороша стійкість; відсутність вторинного забруднення; підходить для різних сценаріїв дезінфекції |
|
Покриття Ir-Ta |
Модулі EDI, електронна над-підготовка води, очищення води високої-чистості |
Стабільність виділення кисню: коливання робочої напруги менше або дорівнює 5 мВ; ефективність видалення іонів Більше або дорівнює 99,9%; Швидкість розчинення покриття Менше або дорівнює 0,0001 мг/(л·год) |
Якість стічної води відповідає GB/T 11446; вміст іонів металу Менше або дорівнює 1ppt; сумісний із основними брендами модулів EDI |
Надзвичайно висока хімічна стійкість; відсутність опадів домішкових іонів; стабільна робота; довгий термін служби; хороша сумісність з модулями EDI |
V. Інженери з дослідження та розробки нової енергетики/водневої енергетики/електрохімії (Persona D): Висока толерантність до умов експлуатації та -дизайн масштабування
(I) Вибір довговічності покриття в екстремальних умовах експлуатації
Для нових інженерів у галузі енергетики/водневої енергетики/електрохімії основним завданням є розробка титанових анодів, здатних адаптуватися до екстремальних умов експлуатації (таких як висока щільність струму, сильна кислотність, висока температура, високий тиск) у нових енергетичних системах (таких як PEM електролізери, хлор-лужний електроліз, окислення матеріалів літієвих батарей), забезпечити довгострокову-стабільну роботу системи та реалізувати розширення-технології від лабораторії до інженерної. Довговічність покриття в екстремальних умовах експлуатації є ключем до задоволення цього попиту. Далі буде зосереджено на аналізі вибору двох типових систем покриття (покриття з високим вмістом іридію та градієнтне покриття Ru-Ir) та їхньої довговічності в екстремальних умовах експлуатації.
1. Покриття з високим вмістом іридію (Ir більше або дорівнює 80%): довгострокова-гарантія на електролізери PEM

Електролізери PEM (протонообмінна мембрана) є основним обладнанням для виробництва водню шляхом електролізу води, яке має переваги високої ефективності виробництва водню, високої чистоти водню та швидкої швидкості відгуку. Вони широко використовуються в накопичувачах водневої енергії, автомобілях на паливних елементах та інших нових галузях енергетики. Умови роботи електролізерів PEM надзвичайно суворі: висока щільність струму (зазвичай 1000-3000A/㎡), сильна кислотність (протонообмінна мембрана має значення pH менше 2), висока вологість (відносна вологість більше або дорівнює 95%) і висока температура (80-100 градусів). За таких екстремальних умов покриття титанового анода повинно мати надзвичайно високу каталітичну активність виділення кисню, хімічну стабільність і стійкість до корозії. Покриття з високим вмістом іридію (Ir більше або дорівнює 80%, в основному складається з оксиду іридію) стало довгостроковою гарантією для електролізерів PEM завдяки своїм унікальним перевагам продуктивності.
Покриття з високим вмістом іридію має надзвичайно низький потенціал виділення кисню (менше або дорівнює 0,2 В при 2000 A/㎡), що може ефективно каталізувати реакцію розщеплення води (реакція виділення кисню) за високої щільності струму, підвищити ефективність виробництва водню в електролізері PEM і зменшити споживання енергії. У той же час оксид іридію має надзвичайно високу хімічну стабільність у середовищі з сильною кислотою та високою температурою, що дозволяє уникнути розчинення та розкладання покриття, забезпечуючи -тривалу стабільну роботу анода. Нанокристалічна структура покриття з високим вмістом іридію може пригнічувати агломерацію та ріст зерен за -тривалих умов високої температури та високої щільності струму, підтримувати питому площу поверхні покриття та запобігати ослабленню каталітичної активності. У реальних дослідженнях і розробках і застосуванні електролізерів PEM титановий анод з високим вмістом іридію може забезпечити стабільну роботу електролізера PEM понад 5000 годин за умови щільності струму 2000 А/м² зі швидкістю ослаблення каталітичної активності менше 5 %, що відповідає вимогам довгострокової експлуатації електролізерів PEM. Крім того, процес підготовки покриття з високим вмістом іридію (наприклад, CVD, осадження атомарного шару) також потребує суворого контролю, щоб забезпечити однорідність і компактність покриття, уникнути дефектів покриття, які можуть призвести до прискореного руйнування.
2. Ру-Ір градієнтне покриття: Адаптація до хлор-лугу та спеціальних процесів окислення

У нових галузях-енергетики, таких як хлор-лужний електроліз (для виробництва газоподібного хлору та каустичної соди, які є важливою сировиною для нових енергетичних батарей) та окислення матеріалів літієвих батарей (для виробництва літій-залізо-фосфату, літій-кобальт-оксиду та інших катодних матеріалів), умови роботи також надзвичайно суворі: висока щільність струму (500-2000A/㎡), сильна кислотність або сильна лужність, а також співіснування реакцій виділення кисню та виділення хлору. Система покриття повинна мати гарну каталітичну активність як для реакцій виділення кисню, так і для реакцій виділення хлору, а також мати високу стабільність в екстремальних умовах. Ru-Ir градієнтне покриття (поверхня багата іридієм-, нижня частина — рутенієм-) спеціально розроблено для таких складних екстремальних умов, яке може добре адаптуватися до потреб хлорно-лужних процесів і спеціальних процесів окислення.
Конструкція градієнтного покриття Ru-Ir приймає структуру «градієнтної композиції»: поверхневий шар багатий на іридій- (Ir більше або дорівнює 70%), який має високий потенціал виділення кисню та хімічну стабільність і може протистояти окислювальній корозії електроліту, забезпечуючи стабільність поверхні покриття; нижній шар містить -рутеній (Ru більше або дорівнює 60%), який має високу каталітичну активність виділення хлору та може ефективно каталізувати реакцію виділення хлору, підвищуючи ефективність процесу. Завдяки цій градієнтній структурі покриття має чудову стабільність виділення кисню та каталітичну активність виділення хлору, яка може добре адаптуватися до співіснування реакцій виділення кисню та виділення хлору в хлор-лужному електролізі та процесах окислення матеріалів літієвих батарей. Водночас градієнтне покриття Ru-Ir має високу толерантність до високої щільності струму, яке може стабільно працювати за умови щільності струму 1500 A/㎡ з терміном служби понад 3 роки. У фактичному застосуванні виробничої лінії окислення виробника матеріалів для літієвих батарей використання титанових анодів з градієнтним покриттям Ru-Ir може збільшити швидкість окислення матеріалів для літієвих батарей на 30%, а споживання енергії на одиницю продукту зменшити на 20%, що значно покращує ефективність виробництва та знижує собівартість.
(II) Розширення-стратегії від лабораторних масштабів до інженерних
Для нових інженерів у галузі енергетики/водневої енергетики/електрохімічних досліджень і розробок важливе завдання-розширення технології титанового аноду від лабораторії до інженерної. Процес-розширення має вирішити проблеми рівномірності покриття, структурного дизайну та узгодженості продуктивності. Далі буде зосереджено на представленні -стратегій масштабування з двох аспектів: процесу підготовки покриття та конструкції анода.
1. Розширення-процесу підготовки покриття: Процес підготовки покриття в лабораторії зазвичай є невеликим-масштабом (наприклад, покриття пензлем, покриття зануренням), що важко відповідати вимогам інженерного великомасштабного-виробництва щодо однорідності покриття та ефективності виробництва. Тому необхідно запровадити широкомасштабні-та високоточні-процеси підготовки покриттів, такі як хімічне осадження з парової фази (CVD), електрофоретичне покриття та покриття термічним розкладанням. Процес CVD може забезпечити рівномірне осадження покриття на поверхні титанових підкладок великої-площини з високою чистотою та компактністю покриття, що підходить для приготування високо-ефективних покриттів, таких як покриття з високим вмістом іридію. Процес електрофоретичного нанесення покриття дозволяє швидко наносити покриття на титанові підкладки великої-площі з високою продуктивністю та гарною рівномірністю покриття, що підходить для виготовлення покриттів серій Ru-Ir і Ir-Ta. Процес нанесення покриттів термічним розкладанням — це зрілий широкомасштабний-процес підготовки покриття, який має переваги простого процесу, низької вартості та легкого-нарощування та широко використовується в промисловому виробництві Ru-Ir-Sn, Ru-Ir-Ta та інших композитних покриттів. Під час масштабування-процесу підготовки покриття необхідно суворо контролювати параметри процесу (такі як температура, тиск, концентрація, час), щоб забезпечити постійність ефективності покриття між різними партіями. Наприклад, у -масштабному виробництві покриттів із високим вмістом іридію для електролізерів PEM параметри процесу CVD (такі як температура реакції 800 градусів, тиск реакції 500 Па, час реакції 2 години) суворо контролюються, так що рівномірність товщини покриття титанових підкладок великої{26}}площі (1м×2м) контролюється в межах ±5%, а продуктивність консистенція між партіями хороша.
2. Розширення конструкції анода-: Структура анода в лабораторії зазвичай невеликого-розміру (наприклад, листові аноди розміром 5 см × 5 см), які не можуть відповідати вимогам інженерного великомасштабного-обладнання (такого як PEM електролізери з площею стека понад 1 мкм) щодо розподілу струму та циркуляції електроліту. Таким чином, необхідно виконати оптимізоване проектування анодної структури, наприклад, прийняти пористі структури, сітчасті структури та модульні конструкції. Пориста структура анода може збільшити питому площу поверхні анода, покращити рівномірність розподілу струму та зменшити концентраційну поляризацію поверхні електрода, що підходить для електролізерів PEM та інших сценаріїв високої щільності струму. Сітчаста структура анода може полегшити циркуляцію електроліту, зменшити падіння тиску в системі та підходить для хлор-лужного електролізу та інших сценаріїв потокового електролізу. Модульна конструкція може реалізовувати монтаж і заміну анодів-великої площі, що зручно для обслуговування та експлуатації інженерного обладнання. Під час масштабування-структури анода необхідно проводити моделювання рідини та електричне моделювання, щоб оптимізувати розташування анода та параметри структури, забезпечити рівномірний розподіл струму та електроліту та уникнути локального перегріву та нерівномірної корозії. Наприклад, у збільшеному-проекті титанових анодів з градієнтним покриттям Ru-Ir для хлор-лужних електролізерів використовується сітчаста структура анода (розмір осередку 30 меш, товщина 1,5 мм), а розташування анода оптимізовано за допомогою симуляції рідини, щоб забезпечити рівномірність розподілу струму в електролізері великої-площі (5м×3м) контролюється в межах ±10%, а циркуляція електроліту є плавною, що відповідає вимогам інженерного великомасштабного-виробництва.
|
Система покриття |
Відповідні екстремальні умови експлуатації |
Основна продуктивність |
Ключові{0}}бали масштабування |
Переваги |
|
Покриття з високим вмістом іридію (Ir більше або дорівнює 80%) |
Електролізери PEM: висока щільність струму (1000-3000 A/㎡), сильна кислотність (pH<2), high humidity (≥95%), high temperature (80-100℃) |
Перенапруга виділення кисню Менше або дорівнює 0,2 В (2000 А/㎡); 5000-годинний тест на стабільність: швидкість ослаблення активності менше або дорівнює 5%; Швидкість корозії Менше або дорівнює 0,001 мм/рік |
Підготовка покриття: процес CVD, контроль температури/тиску/часу; структура анода: пориста структура, модульна конструкція; забезпечити рівномірність покриття великих{0}}підкладок |
Надзвичайно висока каталітична активність виділення кисню; хороша стійкість в екстремальних умовах; довгий термін служби; підходить для масштабування-електролізера PEM |
|
Ru-Ir градієнтне покриття |
Хлор-лужний електроліз, окислення матеріалу літієвої батареї: висока щільність струму (500-2000 А/㎡), сильна кислота/луг, співіснування виділення кисню та виділення хлору |
Перенапруга виділення хлору Менше або дорівнює 0,15 В; надмірний потенціал виділення кисню Менше або дорівнює 0,8 В; 3-річний тест на стабільність: швидкість ослаблення активності менше або дорівнює 10%; Швидкість корозії Менше або дорівнює 0,005 мм/рік |
Підготовка покриття: електрофорез + термічне розкладання, контроль градієнтного складу; структура анода: сітчаста структура, оптимізоване розташування; забезпечити рівномірний розподіл струму/електроліту |
Каталітична активність із подвійною -функцією (виділення кисню + виділення хлору); висока стійкість до екстремальних умов; підходить для масштабування-складного процесу; висока економічна-ефективність |
VI. Менеджери закупівель/ланцюгів постачання (Persona E): технічні характеристики та стратегії управління постачальниками
(I) Формулювання технічних специфікацій тендеру: ключові точки контролю якості
Для менеджерів із закупівель/ланцюгів постачання основною вимогою є забезпечення якості титанових анодів, одночасно контролюючи витрати на закупівлю, уникнення ризиків якості та ризиків у ланцюзі поставок, а також забезпечення плавного прогресу виробництва. Формулювання науково обґрунтованих технічних специфікацій тендеру є ключем до реалізації цього попиту. Технічні специфікації повинні чітко визначати показники якості, методи випробувань і стандарти приймання титанових анодів, а також ефективно контролювати якість титанових анодів від джерела. Нижче буде зосереджено увагу на представленні ключових моментів контролю якості при складанні технічних специфікацій тендерних пропозицій.
1. Уточнення основних показників ефективності

Відповідно до реальних сценаріїв застосування титанових анодів (таких як захист від корозії, гальванічне покриття, очищення води), необхідно чітко визначити основні показники ефективності системи покриття. Наприклад, для титанових анодів із покриттям Ru-Ir, які використовуються для катодного захисту ґрунту, основні показники ефективності включають перенапругу виділення хлору (менше або дорівнює 0,15 В), швидкість корозії (менше або дорівнює 0,01 мм/рік), термін служби (більше або дорівнює 15 рокам), навантаження на покриття (5-12 г/м²) тощо; для титанових анодів із покриттям Ir-Ta, що використовуються в морських середовищах, основні показники продуктивності включають потенціал виділення кисню (більше або дорівнює 1,6 В), швидкість корозії (менше або дорівнює 0,005 мм/рік), діапазон коливань потенціалу (менше або дорівнює 5 мВ) тощо; для титанових анодів з платиновим покриттям, які використовуються в гальваніці з дорогоцінних металів, основні показники ефективності включають чистоту покриття (більше або дорівнює 99,9%), термін служби (більше або дорівнює 5 рокам), навантаження на покриття (0,5-1 г/㎡) тощо. У той же час необхідно чітко визначити технічні параметри титанової підкладки, такі як матеріал (промисловий чистий титан відповідно до GB/T 3621), чистота (більше або дорівнює 99,6%), шорсткість поверхні (Ra 1,6-3,2 мкм) тощо, щоб забезпечити основні характеристики титанового анода.
2. Формулювання методів випробувань і стандартів приймання

Чіткі методи випробувань і стандарти приймання є гарантією перевірки відповідності титанових анод технічним вимогам. Для методів випробування показників ефективності покриття необхідно вказати відповідні національні або міжнародні стандарти (такі як ASTM, GB/T) і необхідне випробувальне обладнання. Наприклад, випробування надпотенціалу виділення хлору слід проводити відповідно до стандарту ASTM G91, використовуючи електрохімічну робочу станцію для вимірювання поляризаційної кривої анода; випробування навантаження покриття слід проводити за допомогою емісійного спектрометра з індуктивно пов’язаною плазмою (ICP-OES) після розчинення покриття. Для стандартів приймання необхідно чітко визначити кваліфікований діапазон кожного показника ефективності, коефіцієнт вибірки та метод відбору проб поставленої продукції, а також методи поводження з некваліфікованою продукцією. Наприклад, частка вибірки титанових анодів при партійній доставці не повинна бути меншою за 3%, і якщо в зразку виявлено єдиний некваліфікований продукт, слід провести повну перевірку; якщо під час повної перевірки буде виявлено більше 5% некваліфікованих продуктів, уся партія продуктів повинна бути повернута або перероблена. Крім того, необхідно також визначити процедури приймання, такі як спільне приймання покупцем і постачальником, подання звітів про випробування постачальником і письмове підтвердження результатів приймання обома сторонами.
3. Вимоги до кваліфікації та технічних можливостей постачальника
Для забезпечення стабільності якості продукції та потужності поставок необхідно чітко визначити кваліфікаційні вимоги постачальника в технічних умовах торгів. Наприклад, постачальник повинен мати незалежну юридичну особу, ліцензію на виробництво титанових анодів і відповідні сертифікати системи управління якістю (такі як ISO 9001); мати більше 5 років досвіду виробництва в системах титанового анодного покриття та мати успішні випадки застосування у відповідних галузях (наприклад, надання звітів про перевірку продуктивності та відгуків користувачів про проекти захисту від корозії); мати повне виробниче обладнання (наприклад, печі для термічного розкладання, обладнання для електрофоретичного покриття) і випробувальне обладнання (наприклад, електрохімічні робочі станції, ICP-OES), а також мати професійні науково-дослідні та технічні групи для надання технічної підтримки та після-продажного обслуговування. Крім того, також необхідно висунути вимоги до потужності постачання та циклу доставки постачальника, наприклад, забезпечення того, щоб місячна потужність постачання була не меншою за місячний попит покупця, а цикл доставки становив не більше 30 днів після підписання контракту, щоб уникнути впливу на виробничий процес покупця через затримку доставки.
(II) Управління постачальниками та стратегії контролю ризиків
Окрім формулювання строгих технічних специфікацій для тендерів, менеджерам із закупівель/ланцюгів постачання також необхідно створити повну систему керування постачальниками, щоб реалізувати-управління всім процесом і контроль ризиків постачальників, забезпечуючи стабільне постачання та якість титанових анодів. Далі буде зосереджено на впровадженні оцінки та відбору постачальників,-контролю якості процесу та-стратегії управління післяпродажним обслуговуванням.

1. Система оцінки та відбору постачальників:Створення багатовимірної системи індексів оцінки постачальників є основою для вибору високоякісних-постачальників. Показники оцінки повинні включати не тільки якість товару, ціну та цикл доставки, а й технічні можливості, після-продажне обслуговування, фінансовий стан і корпоративну репутацію. Для початкової оцінки постачальників необхідно провести-аудит на місці, щоб перевірити умови виробництва постачальника, роботу системи управління якістю, технічні можливості та управління запасами. Наприклад, перевірте, чи виробниче обладнання постачальника є сучасним і повним, чи процес підготовки покриття відповідає технічним вимогам, чи випробувальне обладнання відкаліброване та ефективне, а також чи виробничий майданчик чистий і впорядкований. Для повторної-оцінки існуючих постачальників слід створити механізм динамічної оцінки, і продуктивність постачальника за минулий період співпраці (наприклад, рівень кваліфікації продукту,-швидкість своєчасної доставки,-швидкість післяпродажного обслуговування) слід оцінювати регулярно (наприклад, кожні 6 місяців або 1 рік). За результатами оцінки постачальники класифікуються на рівні A, B, C і D. Постачальники рівня A- є ключовими кооперативними постачальниками, і можуть надаватися преференційні політики, такі як збільшення обсягу замовлень і скорочення платіжних циклів; Постачальники рівня D- є некваліфікованими постачальниками, і їх слід виключити зі списку постачальників. Крім того, необхідно створити механізм резервного постачальника, вибрати 2-3 альтернативних постачальника для кожного типу системи покриття титанового аноду, щоб уникнути зривів ланцюга поставок, спричинених несправністю одного постачальника.
2. У -процесі контролю якості титанових анодів:Щоб переконатися, що якість титанових анодів відповідає вимогам під час виробничого процесу, керівники відділу закупівель/ланцюгів постачання мають здійснювати-контроль якості процесу, тобто надсилати професійних інспекторів якості на виробничий майданчик постачальника для нагляду та перевірки ключових виробничих процесів (таких як попередня обробка титанової основи, підготовка покриття, термічна обробка). Для процесу попередньої обробки титанової підкладки необхідно перевірити, чи шорсткість поверхні, чистота та видалення оксидної плівки відповідають вимогам, оскільки якість попередньої обробки підкладки безпосередньо впливає на силу зв’язку між покриттям і підкладкою; для процесу підготовки покриття необхідно перевірити, чи параметри процесу (такі як концентрація розчину покриття, температура покриття, швидкість покриття) відповідають технічним специфікаціям, і взяти зразки для перевірки навантаження та однорідності покриття; для процесу термічної обробки необхідно перевірити, чи температура та час термообробки відповідають вимогам, оскільки термічна обробка впливає на кристалічну структуру та характеристики покриття. Крім того, необхідно вимагати від постачальника створити повну систему записів виробничого процесу, записувати ключові параметри та результати випробувань кожного виробничого процесу, а також подавати записи виробничого процесу покупцеві для перевірки разом із продукцією, що постачається, щоб забезпечити відстеження якості продукції.
3. Управління після-продажним обслуговуванням і реагування на ризики:Якісне після{0}}продажне обслуговування є важливою гарантією вирішення проблем якості та забезпечення плавного ходу виробництва. У технічних специфікаціях торгів і контрактах на поставку необхідно чітко визначити зобов’язання постачальника щодо після-продажного обслуговування, наприклад забезпечення технічного навчання персоналу покупця з експлуатації та технічного обслуговування (включаючи використання, технічне обслуговування та діагностику несправностей титанових анодів); надання 24-годинної технічної консультації та-технічної підтримки на місці, а час відповіді на-обслуговування на місці не повинен перевищувати 48 годин для вітчизняних постачальників і 72 годин для іноземних постачальників; для титанових анодів з проблемами якості протягом гарантійного періоду (зазвичай 1-3 роки) постачальник повинен надати безкоштовну заміну або послуги з ремонту та компенсувати економічні втрати, спричинені проблемами якості. Крім того, керівники закупівель/ланцюгів постачання повинні встановити механізм вирішення проблем із якістю, реєструвати та відстежувати проблеми з якістю титанових анодів, що використовуються, аналізувати причини проблем разом із постачальником і формулювати заходи щодо покращення, щоб уникнути повторення подібних проблем. Наприклад, якщо під час використання відбувається відшарування покриття титанових анодів, необхідно перевірити, чи відповідає сила зв’язку між покриттям і підкладкою вимогам, проаналізувати, чи це спричинено неправильною попередньою обробкою підкладки або процесом підготовки покриття, і вимагати від постачальника вдосконалення виробничого процесу та повторної поставки якісної продукції.
|
Посилання на керування |
Ключові контрольні точки |
Методи реалізації |
Заходи реагування на ризики |
|
Оцінка та вибір постачальника |
Якість продукції, технічні можливості, потужність постачання, після-продажне обслуговування, фінансовий стан
|
Багатовимірна система індексів оцінки-; -аудит початкових постачальників на місці; динамічна пере-оцінка існуючих постачальників; створення механізму резервного постачальника |
Усуньте некваліфікованих постачальників; підтримувати 2-3 резервних постачальника для кожного типу продукції, щоб уникнути перебоїв у постачанні |
|
У-процесі контролю якості |
Попередня обробка титанової підкладки, параметри процесу підготовки покриття, характеристики покриття, процес термообробки |
Організувати-інспекторів якості на місці; контролювати ключові виробничі процеси; випробування зразків характеристик покриття; вимагають повного ведення записів про виробничий процес |
Вчасно зупинити некваліфіковані процеси; вимагати від постачальників виправлення; відстежувати та перевіряти результати виправлення |
|
Управління-продажним обслуговуванням |
Технічне навчання, технічна консультація,-швидкість обслуговування на місці, якісне вирішення проблем |
Чітко визначте-зобов’язання щодо післяпродажного обслуговування в контрактах; створити цілодобову гарячу лінію технічної підтримки; записувати та відстежувати проблеми з якістю; спільний аналіз причин проблеми |
Вимагати безкоштовної заміни/ремонту некваліфікованих продуктів протягом гарантійного терміну; вимагати економічних збитків, викликаних проблемами якості; просувати постачальників для вдосконалення процесів |
VII. Власники малих та середніх-підприємств/дрібні-покупці партій (персона F): баланс-рентабельності та практичний посібник із вибору
(I) Аналіз основного попиту: економічна-ефективність насамперед і проста операція
Для власників малих і середніх-підприємств (SME) і покупців малих-серій основні вимоги до титанових анодів значно відрізняються від вимог великих підприємств і професійних інженерів. Зазвичай вони мають характеристики невеликих масштабів виробництва, обмежених капітальних і технічних ресурсів і низьких вимог до над-високих показників ефективності. Таким чином, їхні основні вимоги: по-перше, економічна-ефективність, тобто вибір систем покриття титанового аноду з відповідними характеристиками та розумними цінами, щоб уникнути надмірних інвестицій; по-друге, проста ідентифікація якості, тобто швидка оцінка якості титанових анодів простими методами, не покладаючись на професійне випробувальне обладнання; по-третє, практичні рішення загальних проблем, тобто отримати прості та дієві рішення загальних проблем у використанні титанових анодів (таких як пошкодження покриття, зниження ефективності) для зменшення витрат на технічне обслуговування та простою виробництва.

Зважаючи на це, власники малого та середнього бізнесу та покупці малих-серій повинні уникати сліпої гонитви за високо-продуктивними та-системами покриття-ціною (такими як покриття Pt) і обирати-рентабельні системи покриття, які відповідають їхнім фактичним сценаріям використання. Наприклад, для невеликих -майстерень гальванічного покриття (таких як апаратне гальванічне покриття, декоративне гальванічне покриття), титанові аноди з композитним покриттям Ru-Ir-Ta можуть відповідати вимогам рівномірності та ефективності гальванічного покриття, а ціна набагато нижча, ніж покриття Pt; для невеликого-обладнання для дезінфекції питної води (наприклад, сільські станції дезінфекції питної води) титанові аноди з покриттям Ru-Ir-Sn мають високу ефективність виділення хлору та низьке енергоспоживання, що є-рентабельним вибором; для невеликих-проектів із захисту від корозії (таких як невеликі підземні трубопроводи) титанові аноди з покриттям Ru-Ir можуть відповідати довгостроковим-вимогам щодо захисту та мати очевидні економічні переваги порівняно з покриттям Ir-Ta.
(II) Практичні методи визначення якості для не-професіоналів
Через брак професійного випробувального обладнання та технічного персоналу власникам малого та середнього бізнесу та малим{0}}покупцям потрібні прості та практичні методи визначення якості, щоб оцінити якість титанових анодів. Нижче наведено декілька поширених практичних методів ідентифікації якості з точки зору огляду зовнішнього вигляду, простого тестування продуктивності та перевірки кваліфікації постачальника.
1. Огляд зовнішнього вигляду (первинне рішення): Перевірка зовнішнього вигляду є найпростішим і найбільш прямим методом ідентифікації якості, який може спочатку визначити, чи є очевидні проблеми з якістю титанових анодів. Ключові моменти перевірки зовнішнього вигляду включають: (1) Поверхня покриття: Поверхня покриття має бути рівномірною та гладкою, без явних дефектів, таких як лущення, тріщини, точкові отвори, бульбашки та нерівномірний колір. Якщо є явища відшарування або розтріскування, це вказує на те, що сила зв’язку між покриттям і підкладкою недостатня, і анод схильний до поломки під час використання; якщо багато отворів і бульбашок, це означає, що процес підготовки покриття несправний, що призведе до зниження корозійної стійкості та терміну служби анода. (2) Титанова підкладка: титанова підкладка не повинна мати очевидних деформацій, подряпин і плям іржі. Товщина основи повинна відповідати узгодженим вимогам (можна вимірювати штангенциркулем). Якщо підкладка деформована або занадто тонка, це вплине на механічну міцність і термін служби анода. (3) З’єднувальні деталі: для титанових анодів із з’єднувальними деталями (такими як клеми, шини) з’єднання має бути міцним, без ослаблення або поганого контакту. Погане з’єднання призведе до збільшення контактного опору, зниження вихідного струму та вплине на ефект використання.
2. Простий тест продуктивності (практична перевірка): для власників малого та середнього бізнесу та малих{0}}покупців серій можна провести прості тести продуктивності-на місці, щоб перевірити основні характеристики титанових анодів, не покладаючись на професійне обладнання. (1) Перевірка провідності: Використовуйте мультиметр, щоб виміряти опір між двома кінцями титанового анода. Опір кваліфікованих титанових анодів має бути малим і рівномірним. Якщо опір занадто великий або нерівномірний, це означає, що є проблеми з покриттям або підкладкою, що вплине на розподіл струму та ефективність використання. (2) Тест на кислотостійкість (проста перевірка стійкості до корозії): замочіть невелику частину титанового анода (або зразок, наданий постачальником) у 10% розчині сірчаної кислоти при кімнатній температурі протягом 24 годин, вийміть його та спостерігайте за поверхнею покриття. Якщо покриття не має явного зміни кольору, лущення або розчинення, це вказує на те, що покриття має добру кислотостійкість; якщо покриття змінює колір або відшаровується, це означає, що якість покриття не відповідає вимогам. Слід зазначити, що цей метод є лише простою перевіркою і не може замінити професійні випробування на стійкість до корозії. (3) Перевірка стабільності вихідного струму: встановіть титановий анод у фактичне обладнання, використовуйте його за нормальної робочої густини струму та використовуйте вольтметр для вимірювання потенціалу анода. Якщо діапазон коливань потенціалу знаходиться в межах ±10 мВ протягом 2 годин, це вказує на те, що анод має стабільні вихідні характеристики струму; якщо потенціал сильно коливається, це означає, що характеристики анода нестабільні.
3. Кваліфікація постачальника та перевірка сертифіката (непряма гарантія): для власників малого та середнього бізнесу та малих{0}}покупців серії перевірка кваліфікації постачальника та відповідних сертифікатів є важливим непрямим способом гарантувати якість продукції. Вони повинні вимагати від постачальників надання відповідних сертифікатів, таких як бізнес-ліцензія, ліцензія на виробництво, сертифікація системи управління якістю (ISO 9001) і звіти про випробування продукції (наприклад, звіт про випробування навантаженням покриття, звіт про випробування поляризаційної кривої). У той же час вони можуть дізнатися про галузеву репутацію постачальника та оцінки користувачів через галузеві асоціації, онлайн-платформи або інших користувачів. Рекомендується вибирати постачальників з досвідом виробництва більше 3 років і позитивними оцінками споживачів, щоб не купувати підробку і неякісну продукцію в невеликих майстернях.
(III) Контроль-вартості та загальні рішення проблем
1. Стратегії-контролю витрат: Щоб збалансувати вартість і продуктивність, власники малих і середніх підприємств і покупці дрібних-серій можуть прийняти наступні-стратегії контролю витрат: (1) Оберіть відповідні системи покриття відповідно до реальних сценаріїв: як згадувалося раніше, уникайте сліпої гонитви за високо-ефективними системами покриття. Наприклад, для загальних сценаріїв гальваніки виберіть композитне покриття Ru-Ir-Ta замість покриття Pt; для загальних сценаріїв захисту ґрунту від корозії виберіть покриття Ru-Ir замість покриття Ir-Ta. (2) Оптимізуйте закупівельну кількість і партію: хоча-закупівля невеликих партій є гнучкою, ціна за одиницю зазвичай вища. Власники МСП можуть об’єднатися з іншими аналогічними підприємствами для здійснення спільних закупівель, щоб збільшити кількість закупівлі та отримати більш вигідні ціни від постачальників. (3) Подовження терміну служби титанових анодів шляхом належного використання та обслуговування: належне використання та технічне обслуговування можуть ефективно подовжити термін служби титанових анодів і зменшити частоту заміни. Наприклад, уникайте роботи над -струмом (що пришвидшить споживання покриття), регулярно очищайте поверхню анода (видаляйте бруд і накип, щоб забезпечити стабільну роботу) і зберігайте анод у сухому та провітрюваному середовищі (уникайте вологого іржавіння підкладки).
2. Рішення типових проблем: Загальні проблеми під час використання титанових анодів малими і середніми підприємствами включають пошкодження покриття, зниження ефективності вихідного струму та збільшення споживання енергії. Нижче наведено прості та дієві рішення: (1) Пошкодження покриття: якщо покриття локально пошкоджено (наприклад, подряпини, відшарування), а площа пошкодження невелика, ви можете використати епоксидну смолу для тимчасового ремонту пошкодженої ділянки, щоб запобігти подальшій корозії титанової підкладки; якщо площа пошкодження велика (більше 10% від загальної площі), рекомендується вчасно замінити анод, щоб уникнути впливу на якість виробництва. (2) Знижена ефективність вихідного струму: Основними причинами зниження ефективності вихідного струму є забруднення поверхні анода (бруд, накип) і погане з’єднання. Рішення полягає в тому, щоб регулярно очищати поверхню анода м’якою щіткою та розведеною кислотою (наприклад, 5% соляною кислотою), щоб видалити бруд і накип; перевірте з’єднувальні частини анода, затягніть ослаблені болти та замініть корозійні з’єднувальні частини. (3) Збільшене споживання енергії: Збільшене споживання енергії зазвичай спричинене підвищеним опором анода, що може бути наслідком старіння покриття або забруднення поверхні. Якщо покриття не сильно постаріло, відновити працездатність можна шляхом очищення поверхні анода; якщо покриття сильно старе (термін служби наближається до межі), слід вчасно замінити анод, щоб уникнути подальшого збільшення енергоспоживання. Крім того, рекомендується встановити просту систему запису використання для реєстрації часу використання, умов роботи та обслуговування титанових анодів, що зручно для відстеження терміну служби анодів і своєчасного вирішення проблем.
|
Загальні сценарії для МСП |
Рекомендована система покриття |
Заходи-контролю витрат |
Поширені проблеми та рішення |
|
Дрібномасштабна апаратна гальваніка, декоративна гальваніка |
Композитне покриття Ru-Ir-Ta |
Спільна закупівля з аналогічними підприємствами; оптимізуйте щільність струму гальванічного покриття, щоб уникнути-перевищення струму |
Пошкодження покриття: тимчасово відремонтуйте невеликі ділянки епоксидною смолою; заміна для великих площ. Знижена ефективність: очистіть поверхню анода від бруду розведеною кислотою |
|
Невелика-дезінфекція питної води (сільські станції питної води) |
Ru-Ir-Sn покриття |
Виберіть відповідний розмір анода відповідно до потужності очищення води; регулярно обслуговуйте, щоб продовжити термін служби |
Підвищене споживання енергії: чиста накип на поверхні анода; перевірити з’єднувальні частини на поганий контакт |
|
Малі-захист від корозії заглиблених трубопроводів |
Ru-Ir покриття |
Зіставте навантаження покриття з питомим опором ґрунту, щоб уникнути надмірного навантаження; вибирайте місцевих постачальників, щоб зменшити витрати на транспортування |
Відшарування покриття: перевірте, чи не спричинено це неправильним встановленням; замінити анод і оптимізувати метод встановлення |
VIII. Резюме: Структура вибору та ключові пропозиції для систем покриття титанового аноду
Вибір систем покриття титанового аноду є систематичним проектом, який має базуватися на реальних сценаріях застосування та основних вимогах користувачів. Різні групи клієнтів мають суттєві відмінності у фокусі відбору через різні ролі, технічні ресурси та масштаби виробництва. У цій статті об’єднані стратегії вибору систем покриття з титанового аноду для шести типових груп споживачів і підсумовано універсальну структуру вибору: по-перше, уточніть основні вимоги (такі як довго-стабільність, контроль точності,-рентабельність); по-друге, проаналізуйте ключові характеристики сценарію застосування (такі як склад електроліту, температура, щільність струму, агресивність навколишнього середовища); по-третє, узгодьте систему покриття зі сценарієм і вимогами (виберіть серію Ru-Ir, серію Ir-Ta, серію Pt або композитні/градієнтні покриття відповідно до вимог до ефективності); по-четверте, перевірити якість і можливості постачальника (сформулювати технічні специфікації, провести перевірку якості, оцінити кваліфікацію постачальника); нарешті, оптимізуйте використання та технічне обслуговування, щоб максимізувати економічну-ефективність титанових анодів.

Базуючись на наведеній вище структурі вибору, для різних типів користувачів висуваються наступні ключові пропозиції: (1) Для професійних інженерів (захист від корозії, гальванічне покриття, очищення води, дослідження та розробки нових джерел енергії) необхідно зосередитися на відповідності характеристик покриття та характеристик сценарію, виконати науковий дизайн ключових параметрів і перевірити -тривалу ефективність анодів за допомогою професійних випробувань; (2) Для менеджерів із закупівель/ланцюгів постачання необхідно збалансувати якість і вартість, сформулювати суворі технічні специфікації та стандарти приймання, створити повну систему управління постачальником і здійснити весь-контроль ризиків процесу титанових анодів; (3) Для власників малого та середнього бізнесу та покупців невеликих-серій необхідно віддати пріоритет ефективності-рентабельності, освоїти прості методи ідентифікації якості, вибрати відповідні системи покриття відповідно до фактичних потреб і зменшити витрати на використання та технічне обслуговування шляхом належної експлуатації та обслуговування.
З безперервним розвитком технології промислової електрохімії системи покриття титанового аноду також рухаються до підвищення продуктивності, нижчої вартості та захисту навколишнього середовища. Наприклад, розробка систем покриттів із низьким-іридієм і -безіридієвим покриттям може зменшити залежність від дорогоцінних металів і знизити вартість; оптимізація процесів підготовки покриття (таких як осадження атомарного шару) може покращити однорідність і стабільність покриттів. Рекомендується всім типам користувачів звертати увагу на останні технологічні розробки в титанових анодних покриттях, постійно оптимізувати вибір систем покриття та сприяти модернізації власних виробничих процесів і покращенню економічних вигод.